カラーマッチの説明: 許容差、光源、フィルムからペイントまでの精度
クォーターパネルはリフトから外れて深い擦り傷があり、オーナーは車の他の部分と同じグレーのペイント保護フィルムを希望しています。おおよそではなく、正確に。その要求が満たされるかどうかは、運とはほとんど関係がありません。実行可能なカラーマッチングは、配合と測定の作業です。顔料を選択し、適切なポリマーに分散させ、肉眼ではなく分光光度計で検証する数値公差を承認します。正直な限界も伴います。材料システムをまたいで比較する場合 (一方は液体ペイント、もう一方は TPU フィルム)、樹脂システムが異なれば同じ顔料の保持方法も異なるため、現実的な目標は制御された近似値になります。この記事では、その制限がどこにあるのか、フィルムメーカーがその制限をどのように測定するのか、色を決める前に購入者が何を要求する必要があるのかについて説明します。
フィルム製造におけるカラーマッチの実際の意味
フィルム製造におけるカラーマッチングとは、顔料、染料、特殊効果着色剤を組み合わせて、特定のポリマー内で特定の色を実現することを意味します。ポリマーは顔料と同じくらい重要です。粒子サイズ、樹脂の屈折率、層の厚さはすべて、光の吸収と散乱の仕方を変えるため、熱可塑性ポリウレタンキャリアに分散された同じ赤色の化学的性質でも、ペイントバインダー内の同じ化学的性質とは異なって読み取られます。そのため、フィルムのブランド間、またはフィルムと塗料の間で化学的に同一の適合性が現実的に存在しないのです。提供されているのは、測定され合意された親密さです。
TPU カラー PPF ラインでは、着色剤が TPU ベース フィルム上の専用の層またはコーティングに配置され、その上に透明なトップコートが塗布されます。購入者には次の 3 つの影響が生じます。
- 適合性は配合段階で設計され、ラインの最後で目視で修正されるのではなく、バッチごとに再現されます。
- すべての生産バッチは、携帯電話の写真や顧客の記憶ではなく、保持されているマスター パネルに照らして測定されます。
- 仕上げは色の一部です。同じ色合いのグロス、マット、パールのバージョンは別の製品であり、別の値が表示されます。
1 つの仕上げファミリがどのように定義され文書化されるかの具体例については、 クリスタルカラーPPFの技術と性能データ は、規定された色標準の背後にあるものを示しています。
色の精度の測定方法と指定方法
色の違いは、CIELAB 座標でサンプルを読み取る分光光度計で定量化されます。L* は明度、a* は赤-緑軸、b* は黄-青軸です。サンプルとそのマスター標準との間の距離は、デルタ E (ΔE) として表されます。これは、両当事者が購入契約に書き込むことができる単一の数値です。議論の代わりに数字が使われます。誰が目で判断しても、マスターに対して 0.8 の値を測定したバッチは、2.4 のバッチよりも客観的に近いです。以下の範囲は、フィルムおよびコーティングの製造における一般的な慣行を反映しています。
| デルタ E 値 | 目が通常報告するもの | 一般的な商用利用 |
|---|---|---|
| 0.0~0.5 | 並べても違いはほとんどわかりません | マスタースタンダードの承認、ラボ検証 |
| 0.5~1.0 | 直接並べて比較した場合のみかすかな違い | ソリッドカラーの一般的な製造公差 |
| 1.0 – 2.0 | パネルが隣り合って配置されている場合に目立ちます | パネルの分割またはブレンディングがある場合のみ許容されます |
| 2.0以上 | 一目でわかる不一致 | 通常は拒否され、再定式化されます |
これらの数字の後ろに 2 つのメモがあります。単色は通常、メタリックまたはパール仕上げよりも厳しい公差に保たれます。これは、フレークの方向によって、単一の測定角度では捉えることができない変数が加わるためです。測定条件も仕様の一部です。機器の形状、サンプルの裏の裏材、フィルムを自立して読み取るか、標準のグレーカード上にラミネートして読み取るかによって、すべて結果が変わります。公差は、両側が同じ方法で測定された場合にのみ意味を持ちます。
表面仕上げで見える色が変わる
マットまたはサテンの表面は、反射光を一方向ではなく多くの方向に散乱させるため、同じ顔料配合でも、光沢仕上げの場合よりも明るく、彩度が低くなります。サテングレーのフィルムをグロスグレーに塗装されたパネルの隣に置くと、下にある色の測定値が近い場合でも、目には不一致が報告されます。実際的なルールは、最初に仕上げレベルを一致させ、次に色相を一致させ、インストールする予定の同じ光沢レベルのサンプルを比較することです。
これは、フィルムメーカーが仕上げを処方自体の一部として扱う理由でもあります。サテン グレーは、異なるトップコートを使用したグロス レシピから変換されるのではなく、独自のマスター パネルと公差を備えたサテン グレーとして開発および承認されます。マットとサテンのオプションを比較する購入者は、見本帳には、同じ色合いの仕上げ間で、同じ仕上げのバッチ間よりも広い視覚的変化が表示されることを期待する必要があります。
サテン AMG グレー TPU カラーペイント保護フィルム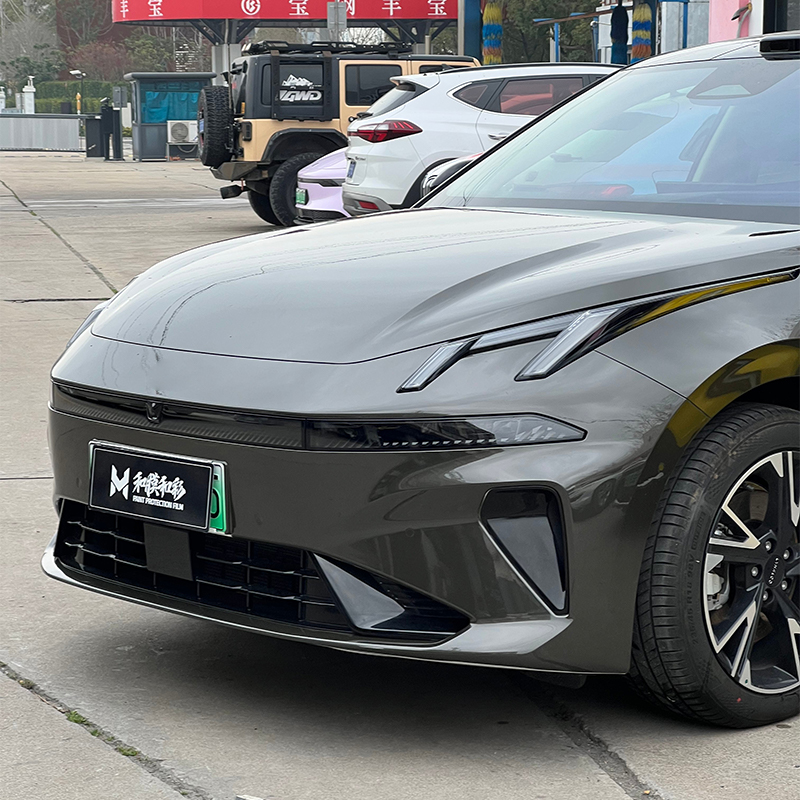 サテン AMG グレー プレミアム マット TPU カラー PPF このフィルムは、AMG と一致するグレーの顔料システムと、8 ミルの自己修復 TPU 上のサテンマットのトップコートを組み合わせています。これは、光沢レシピから変換されたものではなく、独自のマスターパネルを使用して開発および承認された仕上げの例としてここに当てはまります。 製品を見る→
メタリック、パール、角度依存の仕上げ
メタリックおよびパールフィルムにはアルミニウムまたはマイカベースの効果顔料が含まれており、その外観はトップコートの下のフレークの配向によって決まります。同じロールからカットされた 2 つのパネルは、取り付け中に一方のパネルをさらに伸ばすと、フレークが再び傾くため、見た目が異なって見えることがあります。したがって、これらの仕上げを指定するには、複数の角度から読み取り、物理的なマスター パネルと並べて比較する必要があります。単一の標準的な測定角度では、購入者が支払っている不動産自体が隠されてしまいます。
カメレオンやその他のマルチトーン フィルムはこれをさらに推し進め、設計により視野角全体で色合いを変化させます。それらを 1 つの CIELAB ポイントに固定することはできないため、作業標準はマスター パネルに定義された表示ジオメトリを加えたものになります。たとえば、色はほぼ垂直で、再び 45 度で表示されます。
メタリックパールカラー PPFシリーズ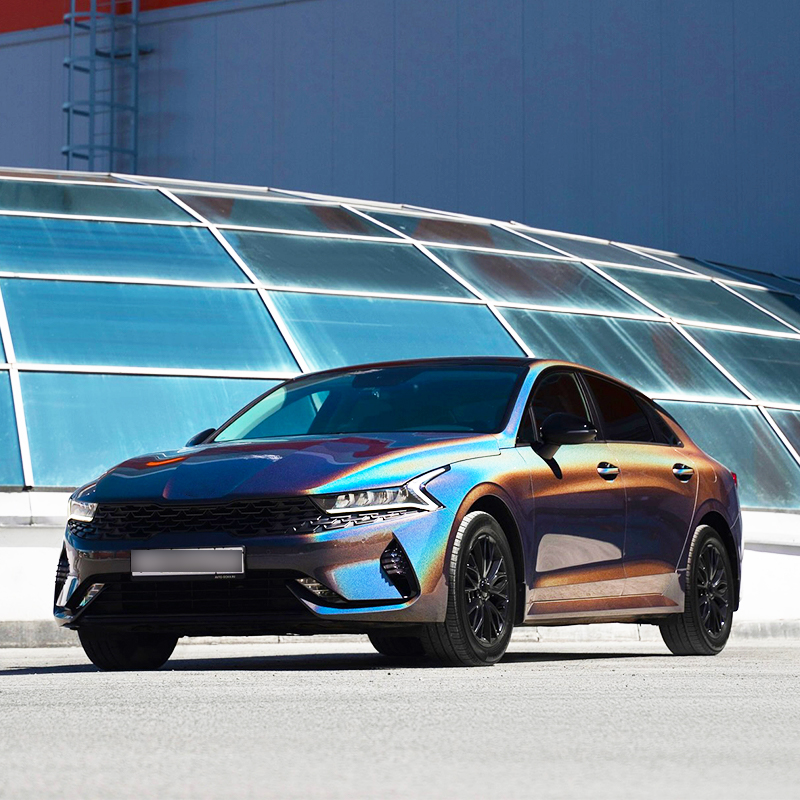 メタリックパールカラーPPF TPU ベースに埋め込まれた真珠光沢のある粒子が、見る角度によって外観が変化する多次元の輝きを生み出します。このようなマルチトーンフィルムは、単一の色の測定ではなく、定義された視野角でマスターパネルに対して判定されます。 製品を見る→
光源、基板、および経年劣化
日光の下では同じに見える 2 つの色が、ショールームの暖かい照明の下では分離することがあります。これがメタメリズムであり、塗料に合わせたフィルムが主な候補です。2 つのシステムは、測定された波長では一致するものの、可視スペクトル全体では一致しない異なる顔料セットから構築されています。候補の一致を少なくとも 2 つの光源 (標準的な昼光とショールームに特有の温白色) の下で判断し、承認前に屋外の直射日光で確認します。
下地も重要です。グレーのテストカードの上で完全に隠れるカラーレイヤーは、その下の暗い工場パネルに映る可能性があるため、不透明度と接着剤自体の色合いが仕様に含まれており、サンプルは可能な限り実際の車両の色の上から見る必要があります。経年劣化は事態をさらに複雑にします。長年の紫外線暴露により塗料が変化するため、工場出荷時のオリジナルの色合いを想定するのではなく、古いパネルを現在の状態で測定するのが正直な手順です。
色合わせが決まる 3 つのシナリオ
工場塗装リファレンスへのラッピング
多くのバイヤーは見本ではなく工場出荷時の色を念頭に置いて到着します。メーカーは、人気のファクトリーグレー、ホワイト、レッドに近い色合いを開発することで対応しています。たとえば、クリスタルカラーラインの1つのグレーは、有名なスポーツカーのファクトリーシェードをベースに作られています。それでも、正しい手順は、実際の車の上に物理的なサンプルを置き、日光の下で隣接するパネルを観察することです。見本カード上での一致は、ボンネットとドアのカーブが異なる方向に光を送信する車両では失敗する可能性があります。
ポルシェ グレー クリスタル TPU ペイント保護フィルム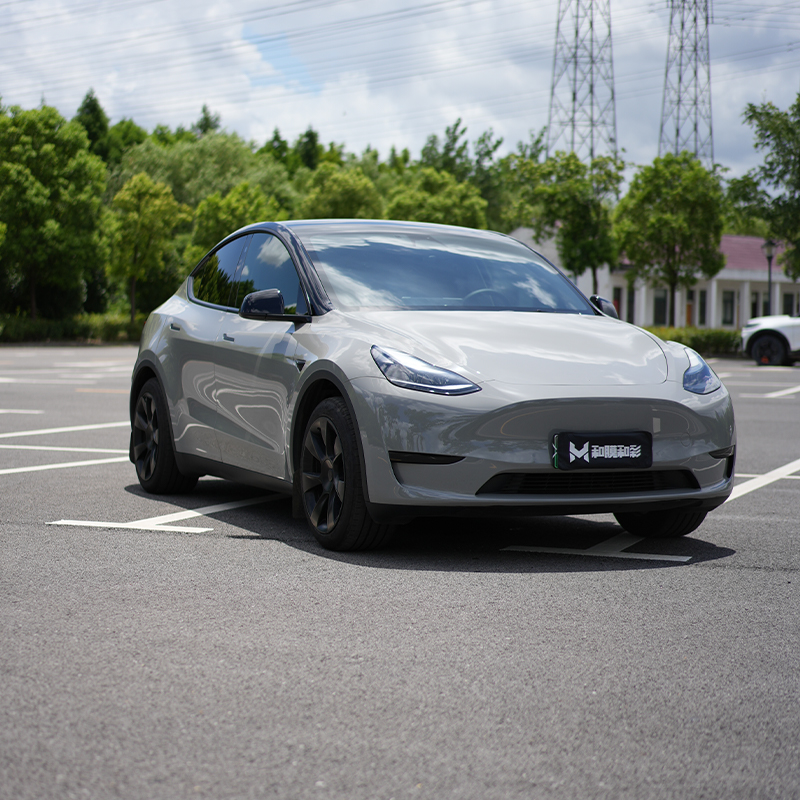 ポルシェ グレー クリスタル TPU ペイント フィルム クールなミディアムトーンのグレーは、有名なスポーツカーのファクトリーシェードを中心に構築されており、自己修復 TPU 保護が施されています。物理的なサンプルを日光の下で実際の車で確認する必要がある場合、工場出荷時の色と一致するこの点に適しています。 製品を見る→
ラッピング車両のパネル修理
ラップされたパネルが損傷した場合、フィルムには塗料に比べて構造上の利点があります。同じロールからパネル全体を交換できるため、パネル間のデルタを議論する必要がありません。ブレンディングはフィルムが残りの塗料と接触する部分にのみ関係し、最も安全な破断は表面の中央ではなくボディラインやパネルの端です。
数か月後に色を再注文する
リピート注文では、品質システムの脆弱さが露呈します。元の納品のバッチ番号を記録し、サンプルを保持し、新しいバッチを同じマスター標準に対して測定するように要求します。自社で運営しているメーカー 品質管理システム 再注文許容範囲を引用できます。完成したフィルムを再梱包するだけの作業は通常不可能です。
カラーマッチを行うための調達チェックリスト
次の手順により、最初の問い合わせから設置まで色の一致を検証できるようになります。
- 制御された日光の下で基準を定義します: きれいなパネル、標準光源、記録された仕上げレベル。
- 生産ラインから物理的な見本や図面を要求し、レンダリングや写真を証拠ではなくマーケティングとして扱います。
- 双方が使用する測定形状とともに、数値許容差を書面で合意します。1.0 以下のデルタ E が単色の妥当な目標です。
- 少なくとも 2 つの光源の下で、効果の仕上げのために複数の角度でサンプルを表示し、可能であれば対象車両に直接サンプルを表示します。
- テストカード上での隠蔽性が良好であっても、暗いパネル上での隠蔽性が保証されるわけではないため、実際の基板の色上で不透明度と動作を確認してください。
- 単一バッチから全量と設置用のオーバーサイズを注文し、将来の再注文に備えてバッチ番号を記録します。
色の一致は希望ではなく仕様として扱います。マスター標準を定義し、公差とその測定方法に同意し、実際の車両の実際の照明の下で検証し、単一の生産実行からのバッチを管理します。配合、コーティング、検査を 1 つの屋根の下で行うメーカーは、これらの数値を注文ごとに繰り返すことができ、これが「十分に近い」結果を文書化するものになります。標準カタログ外の色合いの場合、カスタム カラー開発は同じ手順に従います。最も早いスタートは、必要な数量の物理的なリファレンス パネルを送信することです。これにより、工場は 1 回のパスで不透明度、許容差、およびサンプルの実現可能性を評価できるようになります。
-
 242200 中国、安徽省宣城市広徳市開発区東区大唐路5号
-
 [email protected]
-
 +86 18170340295