表面処理の説明: 方法、標準、およびフィルムの準備手順
フィルムやコーティングラインの接着不良は、製品を開封する 20 分前に決定されます。ほこり、シリコン、手の油、古いフィルムの残りの接着剤はすべて基材と新しい層の間にあり、スキージ技術ではその下にあるものを補うことはできません。
表面の準備は、設置作業の目に見えない部分です。重要な汚染は指紋ではなくナノメートル単位で測定されるため、店舗の照明の下ではパネルに汚れがないように見えても、防水テストに合格しない可能性があります。このガイドでは、実際にどのような準備が必要なのか、機械的、化学的、熱的ファミリがどのように異なるのか、また、工業用コーティングのためにスチールをブラストする場合でも、ペイント保護フィルムを貼り付ける前にボンネットを拭く場合でも同じ原則が適用される理由について説明します。
表面処理の実際の意味
表面処理とは、塗料、コーティング、接着剤、保護フィルムを塗布する前に基材に適用される機械的、化学的、物理的処理の組み合わせであり、汚染層の上ではなく界面に結合が形成されるようにします。
機器の名前を取り除き、すべての準備プロセスで次の 3 つのことを達成する必要があります。
- 油、グリース、ほこり、錆、ミルスケール、離型剤、磨き残し、古い接着剤など、下地以外のものをすべて取り除きます。
- 適切な接着条件を作成します。これは、厚膜コーティングのアンカー プロファイル、または感圧接着剤やフィルムのきれいな高エネルギー表面を意味します。
- 製品を塗布するまでその状態を保ちます。これは温度、湿度、空気中の汚染、および時間によって決まります。
これら 3 つの目標は、なぜ 1 つの用語で貯蔵タンクのサンドブラストとパネルの準備によるボンネットの拭き掃除をカバーするのかを説明しています。メカニズムはまったく異なります。目的は同じです。
なぜ準備が仕事の存続を左右するのか
接着は界面特性です。つまり、接着剤、コーティング、またはフィルムが物理的に基材を濡らすことができる場所でのみ結合が形成されるため、その表面にあるものはシステム全体の中で最も弱い層になります。
それは哲学的なものではなく、測定可能なものです。シリコンポリッシュ、ハンドオイル、緩衝剤の残留物により、自動車用クリアコートの表面エネルギーが、感圧接着剤が完全に濡れるレベルよりも低下します。フィルムは設置当日まで残っている可能性があります。この失敗は、エッジリフトとして後で現れたり、最初の暑い午後の後に水ぶくれができたり、トップコートが付着したパッチが剥がれたりすることによって発生します。
機械的、化学的、熱的方法の比較
機械的、化学的、熱的前処理は競合する選択肢ではありません。それらは段階であり、ほとんどの実用的な仕様では、そのうちの少なくとも 2 つが固定された順序で結合されます。
| 方法 | 仕組み | 代表的な用途 | 主なリスク |
| 機械式 | 研磨ブラスト、サンディング、グラインディング、およびニードルスケーリングにより、表面を切断または輪郭加工します。 | 鋼構造、溶接シーム、老化した塗装、アルミニウム鋳物。 | プロファイルが粗すぎると空気が閉じ込められ、ピンホールやブリッジが発生します。 |
| 化学 | 溶剤拭き取り、アルカリ脱脂、酸エッチング、接着促進剤により、汚れを除去または中和します。 | ショップパネル、ガラス、プラスチック、前処理された金属。 | 油を持ち上げる前に蒸発する溶剤は、残留物を周囲に移動させるだけです。 |
| 熱 | 火炎処理、プラズマ、コロナ放電により、最上層が酸化されて表面エネルギーが上昇します。 | ポリプロピレンバンパー、プラスチックトリム、その他の低エネルギー基板。 | 過剰な処理は表面を脆化させ、弱い境界層を形成します。 |
装備よりも順序が重要です。最初に溶剤洗浄を行って油分を除去し、次に研磨を行い、2 回目の溶剤拭き取りで研磨剤で剥がれたものを除去します。 2 回目の拭き取りをスキップすると、地面の汚染が輪郭のさらに深くまで広がってしまいます。圧縮空気も同様の疑いに値します。油と水の分離器がなければ、ブローオフにより、除去したばかりの汚染がまったく追加されます。
ペイントプロテクションフィルム、ウィンドウフィルム、建築用フィルムの準備
ペイント保護フィルムやウィンドウフィルムの場合、目標は摩耗プロファイルのない滑らかで完全に汚染除去された表面であり、これはブラスト処理された鋼材が必要とするものとは逆です。
洗浄し、鉄降下物除去剤とタール除去剤で除染し、パネルを粘土で塗ります。結合した粒子は透明なフィルムを通って伝播し、後で押し出すことはできません。
ペイントの修正が必要な場合にのみ研磨またはコンパウンドを行い、パネルプレパまたは 30% イソプロピルアルコール溶液を使用してツークロス法を使用して研磨オイルを取り除きます。
フィルターを通した空気で隙間、バッジ、エッジを吹き飛ばし、表面を仮止めします。エッジはリフトが始まる場所であるため、最も注目を集めます。
およそ摂氏 18 ~ 28 度、相対湿度 40 ~ 60% の作業窓の内側に塗布し、ベイにシリコン ディテール スプレーがかからないようにしてください。
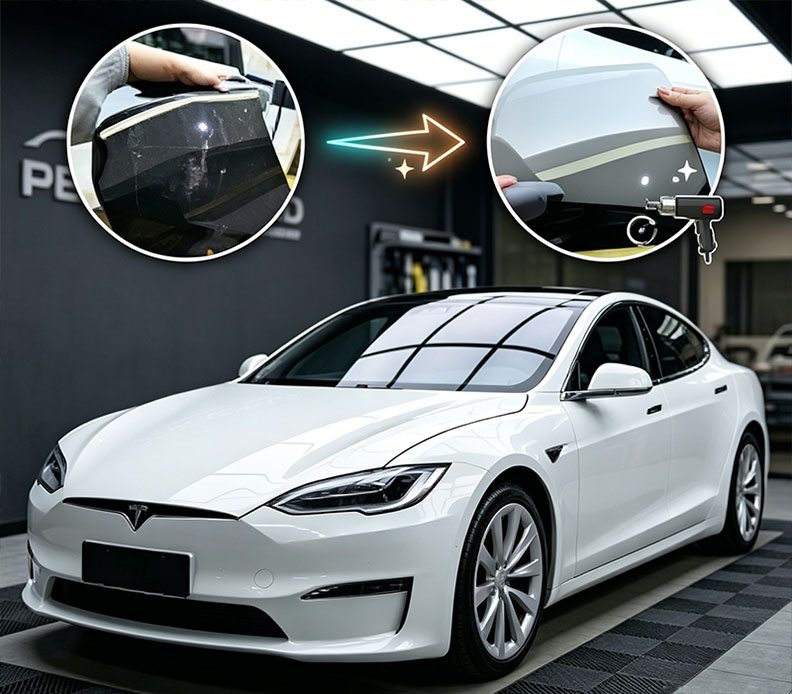 インスタント自己修復 TPU クリアペイント保護フィルム 自動車塗装保護用の自己修復透明 TPU PPF。周囲温度での渦巻き回復性、疎水性汚れ耐性、および施工者向けにカスタマイズ可能な厚さを備えています。 製品を見る→
自己修復トップコートはウォッシュマークや軽い渦巻きを消すことができますが、汚れた布で拭かれたパネルを救うことはできません。これが、文書化された準備ルーチンがフィルムの選択の上流に位置する理由であり、高級塗料を扱うショップが作業ごとに製品を切り替えるのではなく、1 つの透明フィルム システムに標準化する傾向がある理由です。
ガラスは、独自の故障モードを持つ異なる基板です。ミネラルウォーターの汚れ、石鹸の残留物、フレームシーラントはすべて接着を妨げるため、ガラスを酸化セリウム化合物で研磨して堆積物を除去し、フィルムに安全な溶液で洗浄し、フィルムをカットして配置する前に拭き取って乾燥させます。
 信号に優しい透明性を備えたナノセラミック自動車ウィンドウフィルム 鮮明な視認性と熱遮断を必要とする自動車用ガラス向けに、このナノセラミック自動車用フィルムは、UV 保護、IR 遮断、および信号に優しい性能を提供します。 製品を見る→
建築用フィルムは、窓ガラスが大きく垂直で、アクセスできないことが多いため、リスクが高くなります。 1 つの汚れがガラス全体を剥がすことを意味するため、速度よりも、防塵、段階的な清掃、および清掃したガラスに対する厳格なノータッチ ルールが重要です。
 日射制御と安全のための建築用ウィンドウフィルム 設置規律が重要な大型縦ガラスの場合、この建築用フィルムは、太陽熱遮断、UV フィルタリング、および安全バージョンを 2 ミルまたは 4 ミルで提供します。 製品を見る→
規格、公差、検証
検証は、再現可能な準備プロセスと希望に満ちた準備プロセスを分けるものです。なぜなら、各段階には数字、テスト、または目に見える合否結果が含まれている必要があるからです。
| 標準 | 範囲 | 実用化 |
| SSPC-SP1 | 溶剤洗浄 | 他のステップの前に油、グリース、汚れを除去します。 |
| SSPC-SP10 / NACE No.2 | ほぼ白に近いブラスト洗浄 | 浸漬または過酷な使用環境における鋼材。 |
| ISO 8504 | 準備方法 | 機械的、化学的、または熱的ルートを選択するためのフレームワーク。 |
| ASTM D4285 | 圧縮空気中の油と水 | 送風および吹き出し空気の品質をチェックします。 |
| ASTM D4417 | 表面形状 | 発破後のアンカープロファイルの深さを確認します。 |
| ASTM D3359 | テープ粘着力 | 適用後の結合を確認します。 |
スペックシート上の数値は、誰かがチェックした場合にのみ役に立ちます。ウォーターブレイクテストと接触角の測定値は現場での最も早いチェックであり、どちらも同じ方向を指します。角度が低いほど、表面の濡れが良好です。
適用するのと同じ規律を保ち、管理されたプロセスとして準備を実行するショップ 受入および工程内の品質管理 、通常は、初日の外観ではなく、保証請求の違いがわかります。
準備がうまくいかない場合
準備の失敗のほとんどは、製品の失敗ではなくプロセスの失敗です。間違った順序、すでに油を吸い取ったワイプ、または適切に洗浄された表面が適用前に再び汚染されていたことが原因です。
汚染された表面の信号
水は数秒以内にビーズ状になって転がり落ち、フィルムの端は 24 ~ 48 時間以内に持ち上がり、最初の熱サイクル後に水膨れが現れ、テープテストではフィルムが剥がれ、接着剤に汚れが見られます。
準備された表面の信号
水をシート状にして薄膜を少なくとも 30 秒間保持し、手袋をした手でも引きずらずに滑り、72 時間後でもエッジは下がったままで、テープテストでは 4B から 5B が返されました。
同じ失敗がショップや基板全体で繰り返されます。次の 5 つに注目してください。
- すでに油分が付着した布で拭くと、油分が除去されずに汚れが広がってしまいます。
- パネルの表面をクリーニングしますが、エッジ、ギャップ、バッジ、およびフィルムが押し込まれる影の線は無視します。
- 油水分離装置を使用せずに圧縮空気を使用し、ワンパスできれいな表面を元に戻します。
- 貼り付ける数時間または数日前にパネルを清掃し、ほこり、飛沫、浮遊グリースが付着したままにしておきます。
- 雑巾がきれいになったら溶剤作業を中止し、新しい面に戻して乾拭きで仕上げます。
フィルムやコーティングが実際に分子レベルでどのように結合するのかを理解すると、その順序を覚えやすくなります。この内訳 薄膜コーティングと蒸着の基礎 は、チェックリストの背後にある理由を知りたいチームにとって有益な参考資料です。
よくある質問
表面処理とは簡単に言うと何ですか?
コーティング、接着剤、またはフィルムを塗布する前に、表面をきれいにし、化学的に受け入れやすく、構造的に準備が整った状態にするために必要なすべてのステップが必要です。実際には、これは洗浄、脱脂、研磨または活性化、再洗浄、検証を意味します。
ペイントプロテクションフィルムを貼る前にパネルを研磨する必要がありますか?
いいえ、摩耗はコーティングに機械的なアンカープロファイルを与えるために存在します。フィルムは感圧接着剤を介して接着されるため、目標は滑らかで完全に汚染のない表面になります。サンディングすると傷が残り、空気が溜まった形状が残ります。
表面が十分にきれいであることはどのようにしてわかりますか?
破水試験を使用します。蒸留水をシート状にして連続フィルムを少なくとも 30 秒間保持する必要があります。 ASTM D3359 に準拠したテープ テストと接触角の測定により、結果が数値で確認されます。すぐに水が玉状になった場合は、再度掃除してください。
準備された表面は適用前にどのくらい放置できますか?
作業ルールとして、管理された区画では 1 時間以内にフィルムを貼り付け、通常の状態では約 4 時間以内にブラスト鋼板を塗装します。湿気、ほこり、浮遊油によって両方の窓がすぐに短くなるため、製品を開ける前の最後の準備として準備を行う必要があります。
-
 242200 中国、安徽省宣城市広徳市開発区東区大唐路5号
-
 [email protected]
-
 +86 18170340295